


Выраб паковак на замову: ад чарцяжа да гатовай дэталі
2026-07-23
Пры выбары пастаўшчыка длявырабу паковак на замовуважна разумець не толькі кошты, але і тэхналагічныя магчымасці вытворчасці, наменклатуру апрацоўваных матэрыялаў і сістэму кантролю якасці. У гэтым артыкуле я дзялюся практычнымі назіраннямі, якія дапамогуць пазбегнуць тыповых памылак пры размяшчэнні замовы.
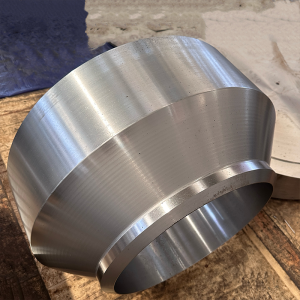
Чаму замова паковак патрабуе асобнага падыходу.
Заказваў я неяк партыю паковак для цеплаабменнага апарата - здавалася б, звычайная вугляродзістая сталь 20, нічога складанага. Але калі дэталі дашлі, прыпускі на механічную апрацоўку апынуліся завышаныя адсоткаў на трыццаць супраць разліковых. Прыйшлося пералічваць кошт фінішнай апрацоўкі, а тэрміны ссунуліся на два тыдні. З тых часоў я заўсёды ўдакладняю не толькі чыставыя памеры дэталі, але і пакавальныя дыяметры з допускамі. На маю вопыту, розніца паміж «поковочный дыяметр 255 ± 10 мм» і «чыставы дыяметр 230 мм» - гэта не проста лічбы, гэта прамыя грошы і час.
Коўка - гэта не проста нагрэў металу і ўдар молатам. Гэта спосаб апрацоўкі металаў ціскам, пры якім зыходная нарыхтоўка набывае зададзеныя форму і памеры, а заадно фармуецца патрабаваная структура і ўласцівасці. Маса паковак можа вар'іравацца ад некалькіх грамаў да 350 тон і больш. І для кожнай вагі, кожнай маркі сталі - свая тэхналогія, сваё абсталяванне, свае нарматывы.
Таму, калі я чую фразу «нам патрэбныя пакоўкі», першае пытанне, якое я задаю: «А якія менавіта? Якая марка? Якая вага? Якая дакладнасць? Без адказаў на гэтыя пытанні любоевыраб паковак на замовуператвараецца ў латарэю. І я пераканаўся ў гэтым не на адной пастаўцы.
Тэхналагічны працэс: ад нарыхтоўкі да пакоўкі
Распрацоўка тэхналагічнага працэсу пачынаецца з чарцяжа пакоўкі. Тэхнолаг глядзіць на чарцёж гатовай дэталі і вызначае, як менавіта будзе выглядаць пакоўка да механічнай апрацоўкі - з прыпускамі, допускамі і кавальскімі напускамі. І тут важна разумець: чарцёж пакоўкі - гэта не чарцёж дэталі. Гэта чарцёж загатоўкі, з якой потым вытачаць дэталь. І калі вы адправіце вытворцу толькі фінішны чарцёж, без указання паковочных памераў, - рыхтуйцеся да сюрпрызаў.
ДАСТ 7505-89 рэгламентуе допускі, прыпускі і кавальскія напускі для сталёвых штампаваных паковак. Для паковак з канструкцыйнай вугляродзістай і легіраванай сталі дзейнічае ДАСТ 8479-70. Для каразійна-ўстойлівых сталей і сплаваў - ДАСТ 25054-81, які распаўсюджваецца на пакоўкі дыяметрам да 1000 мм. Гэта не проста фармальнасці. Гэта дакументы, па якіх вытворца абавязаны працаваць. І калі вам кажуць «мы зробім па вашым чарцяжы», а на пытанне пра ДАСТ камечацца - гэта нагода насцярожыцца.
На практыцы я сутыкаўся з сітуацыямі, калі замовец дасылаў чарцёж без указання групы паковак па ДАСТ 25054-81. А бо там ёсць групы I, II, III, IIIК і IV - у залежнасці ад прызначэння дэталі, узроўня нагрузак і ўмоў эксплуатацыі, уключаючы ўздзеянне асяроддзяў, якія выклікаюць міжкрышталітную карозію. Без указання групы вытворца выбірае яе на свой страх і рызыку, а гэта багата альбо пераплатай за залішні запас трываласці, альбо, што горш, недастатковай надзейнасцю гатовага выраба.
Матэрыялы для паковак: што можна замовіць
Адна з галоўных памылак, якую я бачу ў пачаткоўцаў замоўцаў, - гэта абмежаванне сябе толькі вугляродзістай сталлю. Так, сталь 20, 45, 40Х - гэта класіка, яны ёсць ва ўсіх. Але сучаснаевыраб паковак на замовуахоплівае значна шырэйшую наменклатуру.
Вось няпоўны пералік таго, з чым рэальна працуюць вытворцы: вугляродзістай сталі, нержавеючая сталь, легаваная сталь, тытанавыя сплавы, медныя сплавы, нікелевыя сплавы. Пакоўкі з тытанавых сплаваў марак ПТ-3В, 3М, 5В і 37, напрыклад, знаходзяць шырокае ўжыванне ў суднабудаванні, атамнай энергетыцы і машынабудаванні. Пакоўкі з каразійна-ўстойлівых сталей марак 12Х18Н10Т, 08Х18Н10Т, 20Х13 і шматлікіх іншых рэгламентуюцца ДАСТ 25054-81.
Аднойчы мне запатрабаваліся пакоўкі з сталі 09Х14Н19В2БР - гэта гарачатрывалы матэрыял для высокатэмпературных вузлоў. Знайшоў вытворцу, які з гэтым працуе, - і атрымаў якасныя нарыхтоўкі ў тэрмін. А мог бы выдаткаваць тыдні на пошукі і ўзгадненні, калі б не праверыў загадзя, ці ёсць у пастаўшчыка досвед з такімі маркамі. Дарэчы, на металургічных парталах рэгулярна з'яўляюцца аб'явы аб продажы паковак з такіх марак, як 9Х2МФ па ДАСТ 8479-70, 12ХН2, і нават нікелевых сплаваў тыпу ХН65МВ і ХН78Т.
Яшчэ адзін важны момант: пры замове паковак пад механічную апрацоўку замоўцу неабходна паказаць чыставы памер дэталі. І чым дакладней вы гэта зробіце, тым менш будзе перарасход матэрыялу і ніжэй кошт фінішнай апрацоўкі. Па маіх разліках, эканомія на прыпусках можа складаць да 15-20% ад агульнага кошту замовы.
Стандарты і кантроль якасці
Без сістэмы кантролю якасцівыраб паковак на замовугубляе ўсякі сэнс. Мала атрымаць нарыхтоўку патрэбнай формы - важна, каб яна вытрымлівала разліковыя нагрузкі, не мела ўнутраных дэфектаў і адпавядала хімічнаму складу.
Хімічны аналіз металу паковак павінен рабіцца па ДАСТ 12344-78 і ДАСТ 12365-66. Пры вырабе паковак з металу, які выплаўляецца прадпрыемствамі-вытворцамі, хімічны склад сталі вызначаецца па плавачным аналізе канцавой пробы. Гэта стандартная працэдура, але не ўсе замоўцы ведаюць, што маюць права запытаць пратаколы гэтых аналізаў. І я заўсёды рэкамендую запытваць - гэта адзіны спосаб пераканацца, што вам паставілі менавіта тую марку, якую вы замовілі.
Некаторыя вытворцы па жаданні замоўца праводзяць ультрагукавы кантроль паковак і выпрабаванні на ўстойлівасць супраць міжкрышталітнай карозіі. Пакоўкі са сталей і сплаваў, прадугледжаных ДАСТ 5632-72, а таксама сплаваў марак ХН32Т, ХН78Т і ХН65МВ павінны быць устойлівымі супраць міжкрышталітнай карозіі. Для адказных вырабаў, якія працуюць у агрэсіўных асяроддзях, гэта абавязковае патрабаванне.
У мяне быў выпадак, калі партыя паковак з нержавейкі не прайшла выпрабаванні на МКК - міжкрышталітную карозію. Вытворца запэўніваў, што ўсё ў парадку, але мы настаялі на незалежнай лабараторнай праверцы. І правільна зрабілі: шлюб выявілі да таго, як дэталі пайшлі ў зборку. Замена абышлася б у разы даражэй, калі б мы заўважылі праблему ўжо на гатовым абсталяванні.
Што тычыцца нарматыўнай базы, варта згадаць ОСТ 26-01-135-81, які ўсталёўвае максімальную масу паковак для розных марак сталі - ад 3 тон для 09Г2С да 85 тон для 22Х3М і 25Х2МФА. Гэта важна, калі вы заказваеце буйнагабарытныя пакоўкі для сасудаў ціску або калоннага абсталявання. Ня кожны вытворца можа працаваць з такімі масамі.
Дзе прымяняюцца заказныя пакоўкі
Спектр ужывання паковак настолькі шырокі, што пералічыць усе галіны проста немагчыма. Але калі казаць пра найбольш частыя замовы, з якімі я сутыкаюся, — гэта нафтахімія, энергетыка і агульнае машынабудаванне.
Для нафтахімічнага абсталявання патрабуюцца пакоўкі з каразійна-ўстойлівых і гарачатрывалых сталей. Сасуды ціску, калоны, цеплаабменнікі, трубаправодная арматура - усе гэтыя вырабы ўтрымліваюць кованые элементы. І тут важна не толькі якасць металу, але і наяўнасць суправаджальнай дакументацыі: сертыфікатаў, пратаколаў выпрабаванняў, заключэнняў незалежных лабараторый.
У энергетыцы, асабліва атамнай, патрабаванні яшчэ больш жорсткія. Пакоўкі для атамнага энергамашынабудавання павінны праходзіць дадатковы кантроль, а вытворцы - мець адпаведныя ліцэнзіі. Маса такіх паковак можа дасягаць дзясяткаў тон. На прадпрыемствах накшталт «Мотавіліхінскія заводы» ковачныя прэсы сілай 10, 20 і 30 МН дазваляюць выпускаць да 4 тысяч тон паковак у месяц. Але гэта, вядома, гіганты. Для большасці заказаў цалкам дастаткова магутнасцяў паменш.
У машынабудаванні пакоўкі ідуць на валы, шасцярні, фланцы, дыскі, кольцы, карпусы. Пакоўка сталёвая канструкцыйная - гэта нарыхтоўка або дэталь, атрыманая метадам кавання з канструкцыйнай сталі, якая валодае падвышанай трываласцю і шчыльнай структурай дзякуючы пластычнай дэфармацыі металу. Менавіта гэтая ўшчыльненая структура і робіць каваныя дэталі пераважнымі для адказных вузлоў у параўнанні з літымі ці пракатнымі нарыхтоўкамі.
Дарэчы, на рынку рэгулярна з'яўляюцца замовы на пакоўкі пэўных марак. Напрыклад, аб'ява аб замове паковак Корпус (12Х1МФ) на 10 штук або тэндэр на пакоўкі 08Х18Н10Т па ОСТ 108.109.01-92. Гэта значыць, што попыт навыраб паковак на замовустабільны, і вытворцы, якія могуць прапанаваць канкурэнтныя тэрміны і кошты, заўсёды будуць запатрабаваны.
Як абраць пастаўшчыка для замовы паковак
Выбар пастаўшчыка длявырабу паковак на замову- Гэта заўсёды кампраміс паміж коштам, тэрмінамі і якасцю. І мой досвед падказвае, што эканоміць на якасці ў гэтай справе нельга. Танней можа азначаць не толькі горшы метал, але і неадпаведнасць геаметрыі, завышаныя прыпускі, адсутнасць дакументацыі - а гэта ў выніку выходзіць даражэй.
Першае, што я правяраю ў патэнцыйнага пастаўшчыка, - гэта яго досвед працы з маёй маркай сталі. Не ўсе вытворцы аднолькава добра працуюць, скажам, з нікелевай сплавамі або тытанам. Калі ў партфоліё няма аналагічных праектаў - гэта нагода задумацца. Другое - наяўнасць сертыфікатаў і сістэмы менеджменту якасці. Трэцяе - гатоўнасць прадаставіць пратаколы выпрабаванняў і іншую суправаджальную дакументацыю.
Таксама важна разумець, якія віды кантролю вытворца можа выканаць уласнымі сіламі, а якія - прыцягвае іншыя лабараторыі. Ультрагукавы кантроль, капілярны кантроль, механічныя выпрабаванні, хімічны аналіз – усё гэта павінна быць альбо ў штаце, альбо ў кулі надзейных падрадчыкаў. І, канешне, тэрміны. Рэалістычныя тэрміны, а не абяцанні "зробім за тыдзень" для пакоўкі вагой у некалькі тон.
КампаніяТАА Уси Кайшэн Электраэнергетычнае і Нафтахімічнае Абсталяванне(Wuxi Kaisheng Electricity Petrochemical Equipment Co., Ltd.) вырабляе не толькі поўнакамплектнае абсталяванне - посуд ціску, кацельні ўстаноўкі, - але і вырабляе новыя кампаненты для розных тыпаў абсталявання. Прадпрыемства валодае вытворчымі магчымасцямі для працы з рознымі матэрыяламі: вугляродзістай сталі, нержавеючая сталь, легаваная сталь, тытанавыя сплавы, медныя сплавы, нікелевыя сплавы. Гэта менавіта той выпадак, калі вытворца можа зачыніць увесь цыкл - ад распрацоўкі чарцяжа пакоўкі да фінішнай механічнай апрацоўкі і пастаўкі гатовага кампанента.
Падрабязней з абсталяваннем і прыкладамі прац можна азнаёміцца на сайце кампаніі:https://www.ks-heatexchanger.com.
У выніку, ключавыя моманты пры замове паковак я б сфармуляваў так: выразна паказвайце марку сталі і чыставыя памеры, правярайце наяўнасць у вытворцы досведу з вашым матэрыялам, патрабуйце дакументацыю па кантролі якасці і не турыцеся за самай нізкай коштам.Выраб паковак на замову- Гэта працэс, дзе надзейнасць пастаўшчыка важней эканоміі некалькіх працэнтаў.
Паглядзіце фота абсталявання і прыклады гатовых паковак на сайце вытворцы - гэта дапаможа лепш зразумець, з кім вы маеце справу. Калі засталіся пытанні па выбары матэрыялу або тэхналогіі - пакідайце каментары, пастараюся адказаць зыходзячы са свайго вопыту.
Крыніцы:
Вялікая расійская энцыклапедыя - Коўка
ДАСТ 8479-70 Пакоўкі з канструкцыйнай вугляродзістай і легіраванай сталі
ДАСТ 25054-81 Пакоўкі з каразійна-ўстойлівых сталей і сплаваў
Агляд рынку сталёвых паковак у Расіі, 2024 г.


